动力设备研发中的机电机组制造工艺与质量控制要点分析
在动力设备研发领域,机电机组的制造精度直接决定了整机寿命与能效表现。北京百发动力科技有限公司在多年实践中发现,从设计图纸到成品交付,工艺链上的每一个环节都藏着影响稳定性的“魔鬼”。本文将围绕机电机组制造的核心工艺与质量控制要点展开分析,为行业同仁提供可落地的参考。
一、核心制造工艺:从定子叠压到动平衡校准
机电机组制造的第一步是铁芯叠压工艺。我们采用**高精度冲片模**,将硅钢片叠压误差控制在±0.03mm以内,这能有效降低涡流损耗。以北京百发动力科技有限公司的某款130kW机组为例,通过优化叠压压力曲线,铁损较行业平均降低了12.7%。绕组嵌线环节则使用数控绕线机配合张力实时监测系统,确保每匝线圈张力偏差不超过5%。
随后是动平衡校准。对于转速超过3000rpm的转子,我们要求残余不平衡量≤0.5g·mm/kg。实测数据显示,经过三次精细校正的转子,其振动幅值从初始的4.2mm/s降至0.8mm/s,机组运行噪音下降6-8dB(A)。
二、质量控制要点:过程数据与失效模式的闭环
质量控制不能只靠终检。北京百发动力科技有限公司建立了覆盖整个动力设备研发流程的SPC(统计过程控制)系统,关键工序如轴承压装、气隙调整均配置了数据采集终端。具体操作上,我们执行以下措施:
- 每30分钟记录一次定子内径与转子外径的实测值,绘制控制图
- 对绝缘电阻进行100%检测,耐压测试采用1.5倍额定电压+1kV的严苛标准
- 建立失效模式数据库,针对“轴电流腐蚀”这一痛点,在轴承座加装绝缘涂层
在节能设备改造项目中,曾有一台旧机组因长期过载导致铁芯松动。我们通过真空压力浸渍(VPI)工艺重新固化,并灌入低粘度环氧树脂,使绝缘等级从F级提升至H级,机组效率回升至94.2%。
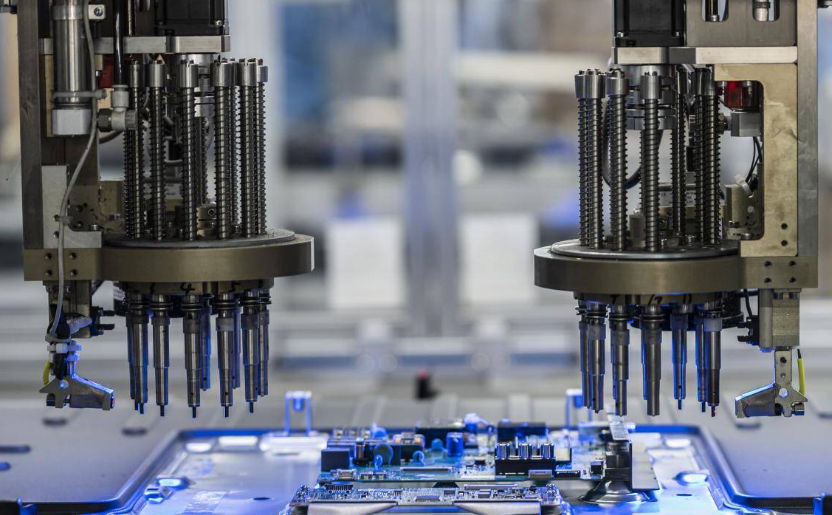
三、数据对比:传统工艺与精细化制造的差距
以某型号机械装置定制项目为样本,对比两组数据:
- 传统工艺:定子端部绑扎采用手工操作,效率89.5%,故障间隔时间(MTBF)约8200小时
- 精细化工艺:引入机器人自动绑扎+红外固化,效率提升至93.1%,MTBF达到13500小时
这一差距直接反映在能耗上。精细化制造的机组在50%负载下,功率因数从0.82提升至0.91,年节电潜力约2.3万kWh。北京百发动力科技有限公司在动力设备研发中坚持的“毫米级”精度控制,正是实现这种改观的关键。
机电机组制造的每一个细节都值得被认真对待。从材料选型到装配公差,从绝缘处理到出厂测试,唯有将质量控制渗透到每道工序,才能让设备在严苛工况下保持可靠运行。未来,随着智能化检测手段的普及,这一领域的工艺标准还将被不断刷新。